Brakujące wymiary, które powodują niepowodzenie próbkowania i niedopasowanie zamknięcia
1. Wprowadzenie i dowody branżowe
Podczas opracowywania niestandardowych butelek szklanych wielu właścicieli marek koncentruje się głównie na sylwetce butelki, wytłoczonych wzorach, powlekaniu natryskowym i wykończeniach dekoracyjnych, traktując wykończenie szyjki jedynie jako prostą konstrukcję pomocniczą. Często otrzymujesz tylko renderingi bez pełnych wymiarów inżynieryjnych. Jednakże dla producentów szkła, dostawców zamknięć i producentów kapsułek wykończenie szyjki służy jako jedyne połączenie pomiędzy szklanym pojemnikiem a jego elementami uszczelniającymi. Margines tolerancji jest niezwykle wąski. Niekompletne specyfikacje rysunków często powodują problemy kaskadowe podczas pobierania próbek, prób zamykania, napełniania i produkcji masowej. Właśnie dlatego specyfikacje wykończenia szyjki stają się pierwszą krytyczną bramką dla każdego niestandardowego projektu opakowania.
Dane branżowe wyraźnie ilustrują ryzyko. W przypadku wysokiej jakości szklanych butelek na olej stopień wycieku można kontrolować poniżej 0,1%, jeśli kwalifikuje się obróbka wykańczająca szyjki [1]. Gdy odchylenie wymiarowe szyjki przekracza 0,05 mm, stopień wycieku może wzrosnąć do 3–5% [1] – co oznacza 30–50-krotne pogorszenie skuteczności uszczelnienia spowodowane drobnym błędem wymiarowym. Statystyki cytowane przez China Packaging Federation pokazują, że na szybkich liniach rozlewniczych pracujących z wydajnością powyżej 450 butelek na minutę ogólny wskaźnik awaryjności uszczelnienia wynosi średnio 3,1%, a około 2,8% awarii wynika z wahań momentu obrotowego przekraczających akceptowalny zakres ±15%. na starszych liniach produkcyjnych liczba ta może wzrosnąć powyżej 4,5% [2]. W wyniku niezależnego audytu 147 wycofań produktów w małych partiach w puszkach wykazano, że 38% wycofań było spowodowane przedwczesnym uszkodzeniem uszczelnienia, a nie zanieczyszczeniem lub wadami w etykietowaniu [3].
2. Dlaczego wykończenie szyi ma tak małą tolerancję
Wielu klientów pyta, dlaczego wizualnie podobne wykończenia szyi kończą się luźnymi, nieszczelnymi zakrętkami lub krzyżowymi gwintami. Podstawowa przyczyna leży w mechanice formowania szkła. Wykończenia gryfu to precyzyjne strefy kształtowane w wysokiej temperaturze. Skurcz chłodzący, produkcja form, prędkość obrotowa maszyny i temperatura porcji – wszystko to powoduje zmiany wymiarowe. Natomiast zamknięcia aluminiowe, korki typu T, plastikowe nakrętki gwintowane i nakładki ściągane są precyzyjnie wytłaczanymi lub formowanymi wtryskowo częściami o znacznie węższych zakresach tolerancji. Zgodnie z powszechnie przyjętymi wytycznymi branżowymi, typowa tolerancja dla gwintowanych zamknięć do napojów alkoholowych wynosi ±0,15 mm, podczas gdy tolerancja użytkowa dla wykończeń szklanych szyjek wynosi około ±0,2 mm. Nawet niewielkie odchylenie poza te granice może złamać pieczęć.
Odpowiednie normy stanowią formalne odniesienie. GB/T 17449-2025, Opakowania – Pojemniki szklane – Wymiary wykończeń gwintowanych szyjek, określa klasyfikację, konstrukcję i wymagania wymiarowe dla gwintowanych szyjek szklanych [4]. GB/T 37851-2019, Pojemniki szklane – Tolerancje dla pojemników z wąską szyjką, jest modyfikacją normy ISO 12818:2013 i reguluje dopuszczalne odchylenia w zakresie pojemności, wysokości, średnicy i prostokątności [5]. Dzięki kompletnym rysunkom fabryki szkła, producenci zamknięć i dostawcy kapsułek mogą pracować w oparciu o jedną ujednoliconą linię bazową.
3. Wymiary krytyczne, których najczęściej brakuje na rysunkach
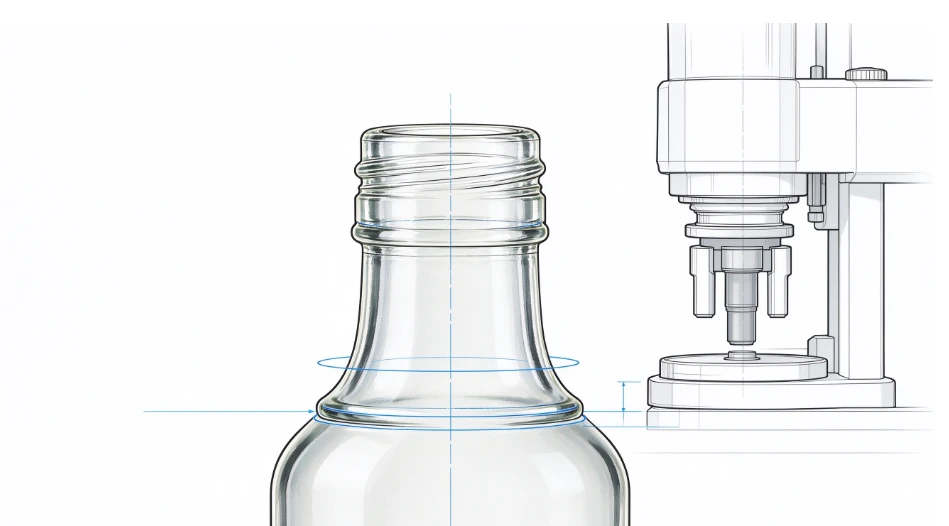
Najczęściej pomijane są trzy następujące grupy wymiarów krytycznych, co bezpośrednio prowadzi do wadliwych próbek i niekompatybilnych zamknięć.
3.1 Parametry łączenia gwintu rdzenia
Na wielu rysunkach zaznaczono jedynie „wykończenie szyjki z 21 zębami” bez dalszych szczegółów. Pełna specyfikacja gwintu obejmuje średnicę większą i mniejszą, skok, kąt kształtu gwintu, położenie początkowe gwintu i efektywną wysokość gwintu. Najczęstszym błędem jest brak średnicy środkowej i efektywnej wysokości gwintu. Niewystarczająca efektywna wysokość gwintu uniemożliwia pełne ściśnięcie wkładki zakrętki, co powoduje wyciek pod wpływem wibracji transportowych. Nadmierna średnica środkowa zwiększa moment zamykający na liniach napełniania, zarysowując zamknięcia lub powodując zdzieranie gwintu. Niewielka średnia średnica zapewnia niewystarczającą siłę blokującą, co prowadzi do wycieków w przypadku odwracania butelek. Rowek odciążający bicie gwintu jest również często pomijany. Bez zdefiniowanych wymiarów reliefu, wypukły materiał na zakończeniu gwintu uniemożliwia całkowite osadzenie zakrętek.
3.2 Wymiary górnej powierzchni i powierzchni uszczelniającej
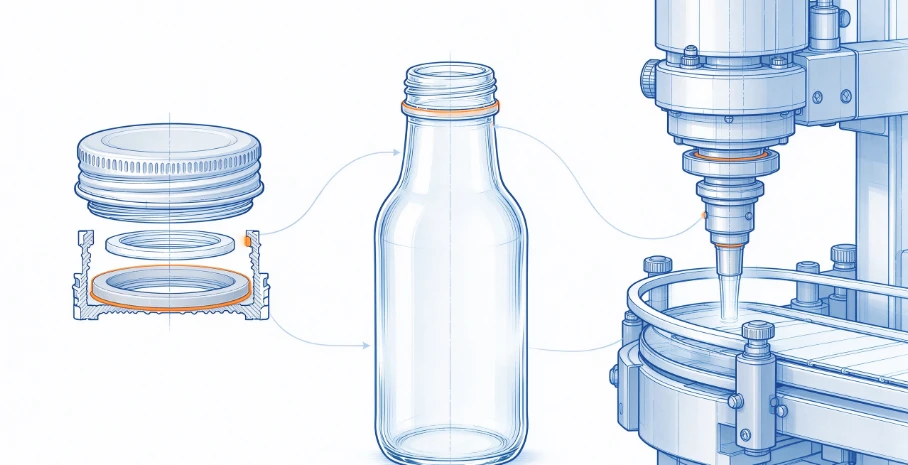
Grupa ta obejmuje górną średnicę zewnętrzną, górną średnicę wewnętrzną, szerokość powierzchni uszczelniającej, płaskość i górny kąt fazowania. Powierzchnia uszczelniająca znajduje się w miejscu styku wykładziny ze szkłem i tworzy podstawową barierę chroniącą przed wyciekami. Wąska powierzchnia uszczelniająca skupia nacisk wkładki i powoduje jej zmiażdżenie. Nieregularności powierzchni lub wzniesienia powodują mikroprzecieki, nawet jeśli gwinty są prawidłowe, co pozwala na stopniową utratę smaku i odparowanie cieczy podczas przechowywania. Nadmierne fazowanie sprzyja niewspółosiowości nasadki, podczas gdy niewystarczająco ostre fazowanie powoduje ścieranie tulei podczas zakręcania z dużą prędkością. Takie defekty często przechodzą ręczne testy statyczne i wychodzą na powierzchnię dopiero po uruchomieniu butelek na linii rozlewniczej klienta. W przypadku szlifowanych szyjek butelek na wino pominięty kąt zbieżności i wysokość zbieżności w przypadku korków typu T powodują trudności w wkładaniu lub odbicie korka i wyciek gazu.
3.3 Umiejscowienie i pomocnicze wymiary konstrukcyjne
Obejmują one wysokość barku, zewnętrzną średnicę barku, całkowitą wysokość szyi i położenie kołnierza. Automatyczne maszyny zamykające odwołują się do ramienia ustalającego, aby kontrolować pionowe położenie butelki; różnice w wysokości ramion zakłócają głębokość zatykania i kontrolę momentu obrotowego. W przypadku kapsułek z PVC i termokurczliwych brak specyfikacji całkowitej wysokości szyjki i średnicy zewnętrznej kołnierza skutkuje źle dopasowanymi kapsułkami: albo są za długie i pomarszczone, albo są zbyt krótkie, aby całkowicie zakryć gwinty. Innym częstym błędem jest tolerancja okrągłości. Nieokrągła, nieokrągła szyjka nie może tworzyć jednolitego kontaktu z okrągłymi aluminiowymi zamknięciami.
4. Często pomijane wymagania techniczne
Oprócz wymiarów liniowych często pomijane są wymagania techniczne, takie jak prostopadłość szyjki, jednolita grubość ścianki i strefy wolne od pęcherzyków i kamieni. Nierówna grubość ścianki powoduje odkształcenie po schłodzeniu i mimośrodowość gwintowanej szyjki. Słaba prostopadłość powoduje przechylenie butelek na przenośnikach napełniających i powoduje nierównomierne ściskanie wykładziny podczas zamykania.
5. Prawdziwy koszt złego wykończenia szyi
Powszechną, ryzykowną praktyką jest najpierw wyprodukowanie formy do butelki, a następnie wytworzenie zamknięć. Niestandardowe oprzyrządowanie wymaga znacznych inwestycji: koszty niestandardowych form zazwyczaj wahają się od 3 000 do 15 000 USD, a złożone kształty mogą sięgać 20 000–40 000 USD [6]. Kompletny projekt niestandardowy od zatwierdzenia rysunku do pierwszej wysyłki trwa zwykle 10–16 tygodni, przy czym produkcja form zajmuje 4–6 tygodni, a obróbka rdzenia około 7–15 dni roboczych [7] [8]. Jeśli po wyprodukowaniu próbki wykryta zostanie niezgodność szyjki, ponowna obróbka gwintów i powierzchni uszczelniających często wymaga modyfikacji rdzenia lub całkowitej wymiany rdzenia, co powoduje dodatkowe tygodnie opóźnienia i koszty złomowania, które musi ponieść właściciel marki.
6. Zalecany przebieg prac programistycznych
Sprawdzonym podejściem jest opracowywanie w pierwszej kolejności zamknięcia: zabezpieczyć próbkę zamierzonego zamknięcia, uzyskać rysunek współpracujący producenta zamknięcia, określić parametry wykończenia szyjki szklanej w odwrotnej kolejności, a dopiero potem sporządzić rysunek techniczny szkła i rozpocząć pobieranie próbek formy. Kiedy klient ma próbkę fizycznego zamknięcia, ale nie ma rysunku, bezpieczną drogą jest dostarczenie próbki do fabryki szkła w celu skanowania 3D i inżynierii odwrotnej, wydrukowania wszystkich pasujących wymiarów i tolerancji, uzyskania podpisanej zgody od obu stron, a następnie przystąpić do obróbki formy.
7. Wniosek
Sylwetka butelki decyduje o wyglądzie produktu; wykończenie szyjki decyduje o tym, czy cały system pakowania będzie działał. Wykwalifikowany rysunek wykończenia szyi to nie tylko okrąg na papierze. Naprawia gwint, powierzchnię uszczelniającą, strukturę ustalającą i wymagania dotyczące tolerancji, dzięki czemu fabryka szkła, dostawca zakrętek i producent kapsułek pracują na tym samym poziomie bazowym. Bez tych parametrów próbkowana butelka jest jedynie dobrze wyglądającym, choć nie dającym się zamknąć, półproduktem. Właśnie dlatego parametry wykończenia szyjki stanowią pierwszą przeszkodę w każdym projekcie opakowania niestandardowego.
Referencje
[1] Dane z testów branżowych dotyczące uszczelniania szklanych butelek z olejem: butelki premium osiągają współczynnik wycieku poniżej 0,1%, podczas gdy wyciek może wzrosnąć do 3%–5%, gdy odchylenie wymiaru szyjki przekracza 0,05 mm (raport branżowy z 2025 r.). Źródło: https://www.docin.com/touch_new/preview_new.do?id=4933075353
[2] Statystyki dotyczące linii produkcyjnej China Packaging Federation: ogólny wskaźnik awaryjności uszczelnień wynoszący 3,1% na liniach powyżej 450 uderzeń na minutę, z czego 2,8% przypisuje się wahaniom momentu obrotowego przekraczającym ± 15% (dane z 2024 r.). Źródło: https://www.docin.com/touch_new/preview_new.do?id=4945755020
[3] Zewnętrzny audyt dotyczący 147 wycofań produktów w puszkach w małych partiach: 38% przypisano przedwczesnemu uszkodzeniu zamknięcia (2025 r.). Źródło: https://www.glasscraftbottle.com/bottle-closures-accessories/3009.html
[4] GB/T 17449-2025, Opakowanie – Pojemniki szklane – Wymiary wykończenia gwintowanej szyjki. Wydany 2025, wdrożony 2026, aktualny. Źródło: https://std.samr.gov.cn/gb/search/gbDetailed?id=3DBA213286CD0D16E06397BE0A0A8119
[5] GB/T 37851-2019, Pojemniki szklane – Tolerancje dla pojemników z wąską szyją, zmodyfikowane z ISO 12818:2013, aktualne. Źródło: https://std.samr.gov.cn/gb/search/gbDetailed?id=91890A0DA4EE80C6E05397BE0A0A065D
[6] Przedziały kosztów form niestandardowych (3 000–15 000 USD, złożone kształty do 20 000–40 000 USD). Źródła: https://www.packafill.com/private-mold-vs-stock-mold-glass-bottles/ ; https://www.hjglassfactory.com/news/industry-news/custom-mold-vs-stock-bottles-when-to-invest-in-bespoke.html
[7] Harmonogram pełnego projektu niestandardowego wynoszący 10–16 tygodni, produkcja form 4–6 tygodni. Źródło: https://glassrock.com/ar/custom-glass-bottles-for-premium-beverages/
[8] Obróbka formy rdzeniowej trwająca około 7–15 dni roboczych. Źródło: https://jbtopglass.com/customization/mold-development/